2026-11-04
Nejprve závěr: lesklé laminovací listy nejsou jediné zboží. Užitečná volba spočívá ve třech proměnných: povrchový lesk, lepicí a procesní lícování a tolerance tloušťky. List může vypadat perfektně na ručním vzorku a přesto selže při výrobě, pokud se lepidlo aktivuje příliš rychle, základní film se po oříznutí zkroutí nebo nominální tloušťka 125 mikronů je na okraji pásu tenká.
Pro laminování nabídek v tiskárně je často rozumným výchozím bodem 125–150 mikronová termofólie s konstrukcí PET/EVA. Pro krátkodobou práci za studena se lesklý list citlivý na tlak vyhýbá teplu a snižuje riziko zvlnění za tepla. Zbytek této příručky vysvětluje, odkud tyto volby pocházejí, co měřit a na co se ptát před zadáním objednávky.
Lesklý list je sendvič, ne jediná plastová fólie. V tepelných produktech nese polyesterová nebo BOPP základna EVA nebo podobné tavné lepidlo. Teplo roztaví lepidlo do tisku, zatímco základna poskytuje lesk, tuhost a odolnost proti oděru. Studené desky používají akrylové lepidlo citlivé na tlak a snímatelnou vložku. Lesk pochází z povrchu základní fólie a ze stavu tlaku a role laminátoru, nikoli ze samostatného lesku naneseného po lepení.
Formáty archů se obvykle vyřezávají z role. To znamená, že stejná konstrukce může být prodávána jako listy A4, sáčky nebo role a šířka role, jádro a spojování zpracovatele mohou změnit efektivní výtěžnost objednávky listu. To také znamená, že specifikace "listu" by měla být přečtena zpět na základní roli: třída základní fólie, hmotnost adhezivní vrstvy, jmenovitá tloušťka a kvalita řezné hrany.
Obrázek 1. Zjednodušený pohled na vrstvu: základní fólie dodává lesk a odolnost; lepidlo dodává pojivo a procesní chování.
Pro zpracovatele, který plánuje výrobu archů ve firmě namísto nákupu předem nařezaných stohů, je níže uvedená trasa produktu relevantním výchozím bodem pro přizpůsobení základní fólie a lepidla konečnému formátu archu.
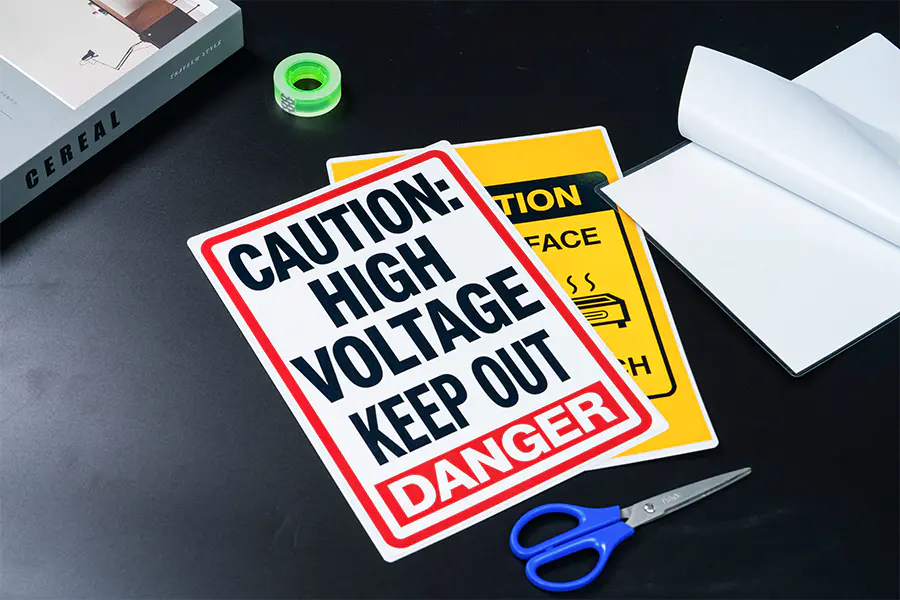
 Lesklá laminovací fólie PET/EVA pro domácí fólie Transparentní lesklá PET/EVA fólie dodávaná jako předem nařezané sáčky nebo role, se standardní tloušťkou 50–175 mikronů a vlastní šířkou pro plánování formátu archů. Zobrazit produkt →
Lesk se měří podle odrazu, ale kupující to vnímají jako kontrast a viditelnost poškrábání. Vysoce lesklý povrch dává vyniknout fotografiím a tmavým inkoustům; také se na něm objevují otisky prstů a škrábance dříve než na matném povrchu. Tloušťka se obvykle uvádí v mikronech a ovlivňuje tuhost, zvlnění a pocit na hraně, nikoli úroveň lesku jako takového. Obchodní katalogy běžně uvádějí nominální měrky 80, 100, 125, 150, 175 a 250 mikronů, ale "nominální" není tolerance. Požádejte o měřicí pásku a poté list protáhněte skutečným laminátorem.
Tloušťka také mění přenos tepla. Tlustší sendvič může vyžadovat delší dobu prodlevy nebo nižší rychlost linky, což je důvod, proč stejné nastavení může vytvořit čistý list na jednom materiálu a zamlžený list na druhém. List o tloušťce 250 mikronů působí na obálce knihy prvotřídně, a přesto je špatný pro menu, které musí ležet rovně. Níže uvedená tabulka mapuje běžná rozchodová pásma na typickou shodu jako výchozí bod, nikoli jako pravidlo vyhovuje nebo nevyhovuje.
Obrázek 2. Běžná měřidla, znázorněná spíše jako praktická reference než naměřená data výkonu.
Termální lesklé desky potřebují regulované teplo a tlak. Poskytují pevné spojení podobné sklu a vysoký výkon, ale jsou méně shovívavé na inkousty citlivé na teplo, toner a tenké papíry. Studené lesklé plechy používají pouze tlak. Vyhovují substrátům citlivým na teplo, krátkým sériím a práci na místě, ale na lepicím systému a vložce záleží více. Studená deska, která je příliš lepkavá, může zachytit vzduch; ten, který je příliš suchý, se může při obložení zvednout.
| Rozhodnutí | Termální lesklé plechy | Studené lesklé listy |
|---|---|---|
| Vstup energie | Teplo a tlak; záleží na době setrvání | Pouze tlak; žádné zvlnění za tepla |
| Lepicí systém | EVA nebo podobná tavenina | Akrylová plus podšívka citlivá na tlak |
| Nejlépe sedí | Jídelní lístky, obaly, karty, dokončovací práce velkoobjemového tisku | Tisky citlivé na teplo, malé série, práce na místě |
| Hlavní riziko | Zákal, zvlnění nebo puchýře z nesprávného tepelného profilu | Zachycení vzduchu, uvolnění vložky, zvednutí okraje |
| Zkušební kontrola | Po 24 hodinách sloupněte, zamlžte a nakulmujte | Lepivost, úroveň bublin a kvalita oříznutí |
Řaďte podle konstrukce, ne podle slova „lesklý“. Užitečná specifikace odděluje vizuální požadavky od požadavků na stroj a trvanlivost.
Tloušťka není jen číslo: mění přenos tepla, zvlnění a pocit, jak je uvedeno v této poznámce tloušťka laminovací fólie vysvětluje. Vzorek, který projde při 100 mikronech, může vyžadovat jiné tepelné nastavení při 150 mikronech, i když oba listy pocházejí ze stejné rodiny filmů.
Lesk je funkční volbou, když tištěný povrch potřebuje kontrast, manipulaci se stíráním nebo ochrannou vrstvu, která stále zobrazuje jemné detaily. Je méně vhodný, když převládají otisky prstů, odlesky nebo silné oděrky.
Tepelná fólie o tloušťce 125-150 mikronů poskytuje tělu a otíratelný povrch. Vyzkoušejte ohybové linie a okraje, protože lesklý film může prasknout, pokud je papír příliš tuhý.
Vyšší lesk zlepšuje kontrast tmavých inkoustů. Použijte měřidlo, které odpovídá tuhosti karty, a po řezání zkontrolujte kvalitu oříznutí.
Lesk chrání tištěné obaly a dodává barevným obrázkům hlubší vzhled. Tenké kryty se mohou zvlnit, proto vzorky před schválením upravte.
Studené lesklé listy vyhovují tiskům citlivým na teplo. Potvrďte přilnavost na skutečném podkladu, zejména na natíraném nebo recyklovaném materiálu.
Lesklý list může projít vizuální kontrolou a po 24 hodinách stále selže. Před uvolněním šarže proveďte čtyři kontroly:
Dodržujte zkušební podmínky se vzorkem. Pokud se pozdější šarže chová jinak, nastavení tepla, přítlak válce, dávka papíru a tloušťka archu jsou prvními proměnnými k porovnání.
V měřítku závisí konzistence lesku na kontrole vytlačování, hmotnosti adhezivní vrstvy a dělení. Podle Zveřejněný profil společnosti WONLAMI Společnost provozuje 10 linek pro nanášení vytlačováním a vykazuje roční kapacitu přes 30 000 tun ve výrobních závodech v Číně a Thajsku. Tyto údaje jsou užitečné pro kontrolu kapacity, nikoli jako náhradu za zkušební linku.
Vyžádejte si na webu mapu měřidla, certifikát o analýze na šarži, zadržený vzorek a fotografii na okraji. Pro zpracovatele, kteří potřebují tepelný válec spíše než hotové archy, produktová karta níže ukazuje na cestu lesklého termolaminovacího kotoučového filmu.
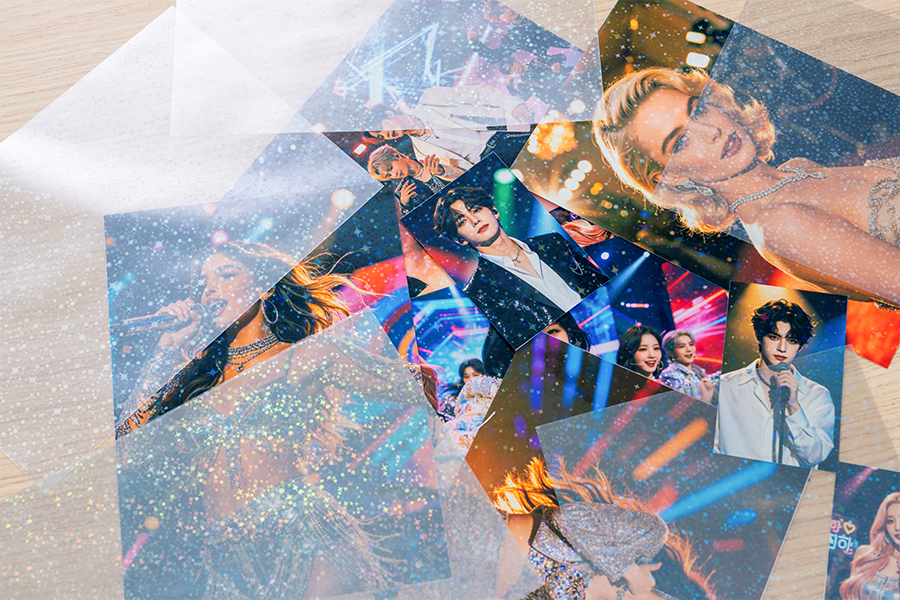
 Lesklá termolaminovací fólie pro komerční tiskárny Vysoce lesklá PET/EVA termorolová fólie pro komerční laminátory, dostupná v tloušťce 18–350 mikronů a šířkách až 1800 mm pro zkušební provoz. Zobrazit produkt →
Poté si vyžádejte zkušební roli nebo řezaný list na cílovém měřidlu, spusťte jej na skutečném laminátoru a schvalte podle písemného vzorku. Tato posloupnost je pomalejší než srovnání pouze s cenou, ale zachytí nákladná selhání dříve, než dojde k úplné objednávce.
Použijte 80-100 mikronů pro lehké dokumenty, 125-150 mikronů pro běžné kancelářské práce a práce s menu a 175-250 mikronů pro těžké obaly. Ověřte si měrku u dodavatele laminátoru.
Až po úplném zaschnutí a otestování inkoustu. Tepelné teplo může rozmazat některé inkousty pro inkoustové tiskárny; studený lesklý list může být bezpečnější pro tisky citlivé na teplo.
Horká laminace využívá teplo a tlak pro pevné spojení a vysoký výkon. Laminace za studena používá lepidlo citlivé na tlak pro práci citlivou na teplo a krátké série.
Běžnými příčinami je vlhkost v papíru, nerovnoměrný tlak válce, nízká teplota nebo zachycený vzduch. Předehřejte vývar, očistěte válečky a před úpravou rychlosti proveďte zkoušku.
Povrch fólie odolává vodě, ale řezané hrany mohou vlhkost odvádět. Pro plnou ochranu určete spíše zapouzdřený formát nebo formát s uzavřeným okrajem než jednoduchý list.
Používají podobné filmové konstrukce, ale sáčky jsou na jednom okraji složené a zatavené. Listy jsou ploché. Správný formát závisí na laminátoru a hotovém kusu.
Velkoobchodní výrobci rolí laminovací fólie