2026-11-11
Dvě role mohou být označeny jako lesklé a přesto mohou být od sebe vzdáleny 20 jednotek lesku – a mezera se projeví až po laminaci jako mléčný odlitek na tmavém krytu, zvlnění na okraji listu nebo pás, který se neustále ovíjí kolem vyhřívaného válce. Lesklý laminovací válec jsou ve skutečnosti tři rozhodnutí naskládaná na sebe: cílový lesk a úhel, ve kterém se měří, struktura filmu (základ BOPET nebo BOPP s vrstvou tavitelného materiálu EVA) a mechanické spojení mezi válečkem a strojem. Třetí stále rozhoduje o tom, zda práce vydělává peníze, i když první dvě mají pravdu.
Lesk je optika, ne konečný název. Udává se v jednotkách lesku (GU) měřeno pod pevným úhlem — 60° pro většinu filmových prací, 20°, když je povrch velmi ostrý, 85° pro povrchy s nízkým leskem. Odečet závisí na tom, jak hladká je základní fólie, jak ji chladicí válec dokončil během vytlačování a jak rovnoměrně lepidlo smáčí. Film 100 GU a film 88 GU vypadají na malém vzorku identicky; na 500 listech letáků s tmavým inkoustem začíná ten spodní vypadat lehce zamlžený.
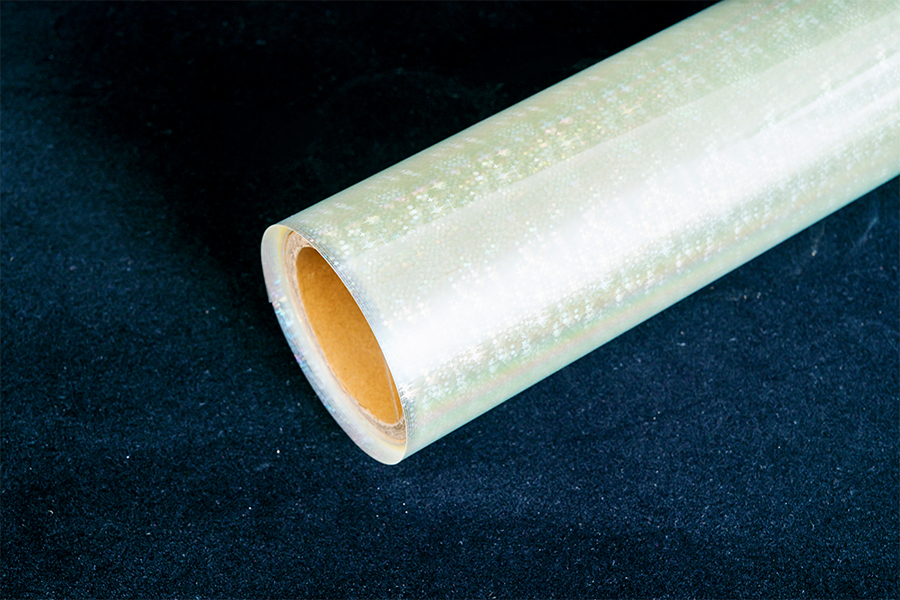
U vyhřívaných strojů je základní fólie praktickou kotvou. Lesklá tepelná laminovací role vyrobená z BOPET-EVA nebo BOPP-EVA pokrývá většinu ofsetových a digitálních zakázek a maximální rychlost linky určuje tavné chování této lepicí vrstvy – nikoli lesk.
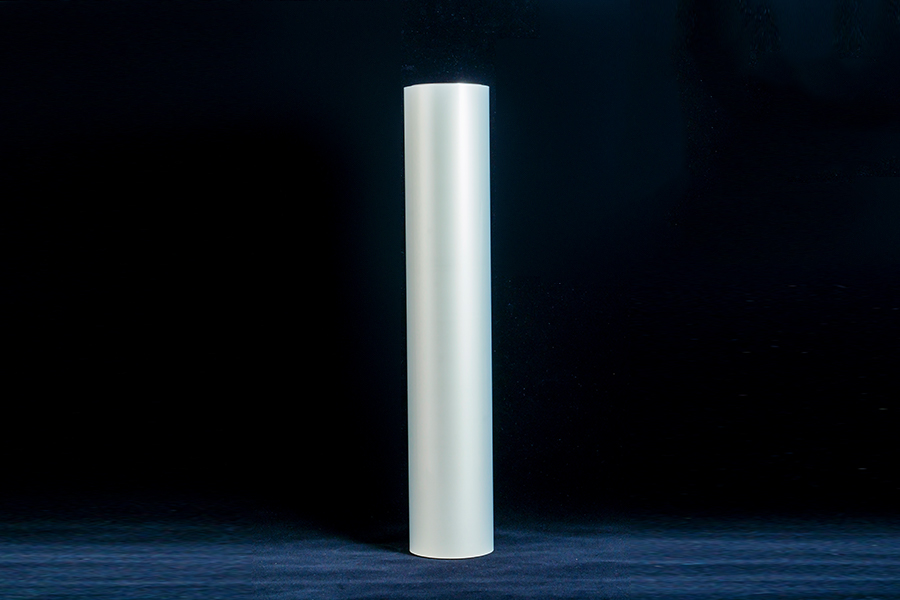 Lesklá termolaminovací fólie PET/EVA lesklá role pro ofsetovou a digitální laminaci s uvedenými možnostmi lesku, tloušťky, šířky a jádra pro kontrolu rychlosti linky a požadavků na konečnou úpravu. Zobrazit produkt →
Citát, který říká, že pouze „lesklý“, vám nedá nic ke kontrole při příjezdu. Požádejte o rozsah lesku, úhel měření a zkušební metodu – ASTM D2457 a ISO 2813 jsou obvyklé reference. Níže uvedené rozpětí je to, co se v technických listech komerčních rolí obvykle uvádí pro každou rodinu povrchů.
Typické hodnoty lesku 60° podle typu povrchu
Rozsahy odrážejí hodnoty běžně uváděné v technických listech komerčních filmů, nikoli jednu měřenou šarži. Garantované minimum potvrďte potvrzením o analýze vašeho dodavatele.
Před velkou objednávkou stojí za to provést dvě kontroly: zkalibrujte svůj leskoměr na referenční dlaždici a pokaždé změřte laminovaný list na stejné vytištěné záplatě. Tmavá pevná látka se bude číst jinak než holý papír se stejným filmem, protože odražené světlo prochází filmem dvakrát na potištěné ploše.
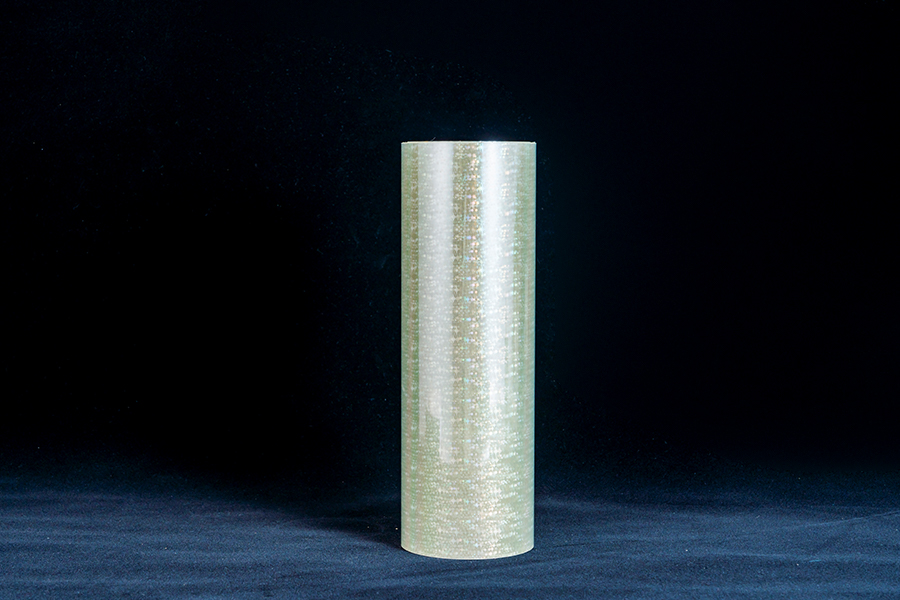
Lesklá laminovací role není jeden materiál. Jedná se o základní fólii, vrstvu tavného lepidla a obvykle upravenou nebo skluzově modifikovanou zadní stranu, navinutou pod řízeným tahem. Každá vrstva dělá jinou práci – a o lesku rozhoduje pouze vnější strana.
Zjednodušené vrstvení jednostranné lesklé termorole. Studené fólie nahrazují vrstvu EVA lepidlem citlivým na tlak plus vložkou.
Tloušťka základního filmu zajišťuje tuhost a rozměrovou stabilitu za tepla. Hmotnost povlaku EVA řídí pevnost spoje a míru zákalu hotového plechu. Ošetření zadní strany rozhoduje o tom, zda se role odvíjí čistě rychlostí nebo se zablokuje na cívce. Když role funguje špatně, příčina je obvykle ve vrstvě, kterou nikdo nezapsal do specifikace nákupu.
| Parametr | Společný rozsah | Proč to mění výsledek |
|---|---|---|
| Celková tloušťka | 25–75 µm | Tuhost, zvlnění hran, průchodnost tenkého materiálu |
| Základní fólie | BOPET 12–23 µm nebo BOPP 15–30 µm | Zachování lesku a stabilita při teplotě laminace |
| Hmotnost přilnavého pláště | EVA, zhruba 8–25 g/m² | Síla vazby, zákal, aktivační okno |
| Lesk | 85–105 GU při 60° | Vizuální shoda s tiskem; vždy zkontrolujte úhel a metodu |
| Šířka webu | 305–1 300 mm, štěrbina na objednávku | Odstraňte odpad a manipulaci na stroji |
| ID jádra | 25,4 mm (1 palec) nebo 76,2 mm (3 palce) | Uložení hřídele; špatné jádro zastaví běh prvního dne |
| Délka role | 200–3000 m | Frekvence přepínání a počet spojů na roli |
Nesoulad průměru jádra způsobuje nejvíce selhání prvního dne. 25,4 mm jádro natlačené na 76,2 mm hřídel běží mimo střed a výsledné tahové zvlnění se projevuje jako pravidelné pruhy změny lesku podél listu. Na šířce a délce role záleží víc, než se zdá: 3000 m role řeže výměny, ale potřebuje hřídel a brzdu, které udrží konzistentní napětí při klesajícím průměru.
Tloušťka je další číslo, o kterém stojí za to polemizovat, protože jen zřídka jde o samotnou ochranu. Jak tloušťka filmu tvaruje laminovaný plech jde o tuhost, regeneraci po zahřátí a to, jak se plech chová, když chladne na paletě – tři věci, které může rozdíl 7 µm tiše změnit.
Většina stížností na „špatný film“ se vztahuje spíše k nastavení procesu nebo stavu papíru než k samotné roli. Čtyři recidivisté:
Zde je funkční pořadí ladění. Vzduchové bubliny a vlnky vody při laminaci obvykle následují předvídatelné příčiny a lze je odstranit během směny nastavením teploty, přítlaku a úpravy papíru. Když bubliny přetrvávají při správném nastavení, dalším podezřelým je síla vazby na konkrétní inkoust – a film s vyšší přilnavostí je levnější oprava než rychlost řezání o 30 %.
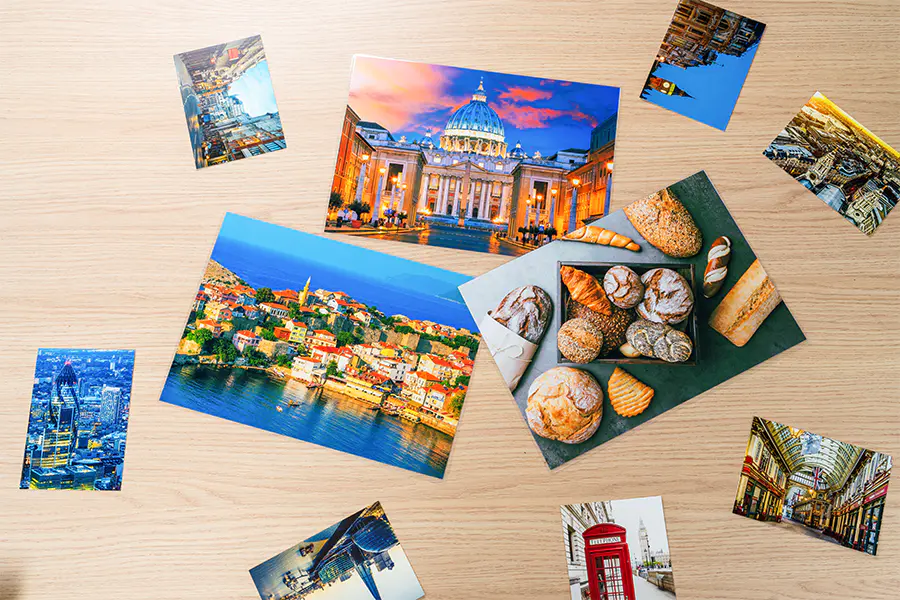 Laminovací fólie s vysokou přilnavostí pro digitální tisky Přilnavá termální fólie pro digitální toner, tmavé pevné látky a fotografické výtisky, zaměřená na zvedání okrajů a bublání, když standardní lepení EVA nedosáhne. Zobrazit produkt →
Volba je zřídka jen o vzhledu. Lesk poskytuje nejvyšší kontrast pro fotografie a tmavé pevné látky, ale zobrazuje otisky prstů a jemné oděrky na manipulovaných předmětech. Matný skryje stopy po manipulaci a lépe se čte pod přímým světlem, za určitou cenu v barevné hloubce. Silk touch sedí mezi těmito dvěma a je běžný na prémiových obalech, protože je v ruce jiný.
Kvalitativní srovnání založené na typickém dokončovacím chování dvou rodin povrchů; relativní polohy se posouvají s hmotností základního filmu a povlaku.
Když stejné umělecké dílo běží v několika povrchových úpravách, ponechte základní fólii a lepidlo stejné a změňte pouze povrchovou úpravu. Nastavení stroje zůstává konstantní a operátoři se znovu neučí teplotní profil pro každou SKU. Matný termolaminovací válec postavený na stejné struktuře BOPET-EVA poběží stejnou rychlostí a teplotou válce jako jeho lesklý protějšek.
 Matná termolaminovací fólie Role BOPP nebo BOPET/EVA s nízkým leskem a rubem s možností zápisu a mazání, vhodná pro přizpůsobení nastavení stroje pro lesklé a matné povrchy. Zobrazit produkt →
Poté přidejte vzorek. Zkouška na 100 listů na vašem vlastním laminátoru, při vaší normální rychlosti a teplotě, odpovídá více než kterýkoli datový list – a je to jediný způsob, jak zachytit roli, která krásně měří lesk, ale špatně se váže k vašemu inkoustu.
Lesk je měřitelný, lze jej tedy specifikovat. Jakmile je rozsah lesku, struktura filmu a jádro a šířka zapsány do objednávky, většina proměnných, které kazí běh, zmizí dříve, než je role vůbec naložena na hřídel.
Jedná se o stejný materiál v různých formátech. „Roll“ popisuje formu dodávky a navíjení, zatímco „lesklá laminovací fólie“ odkazuje spíše na povrchovou úpravu než na obal.
Většina tepelně lesklých rolí měří 85–105 GU při 60°. Cokoli pod 80 GU se obvykle čte jako pololesklé na tmavém potištěném pevném podkladu.
Ne. Tepelné válce potřebují aktivační teplotu EVA, obvykle 90–130 °C. Studené stroje vyžadují fólii citlivou na tlak s vložkou.
Obvykle vlhkost v papíru, nedostatečný přítlak nebo teplota válce mimo okénko lepidla. Před obviněním filmu zkontrolujte úpravu papíru.
Přibližně 25–32 µm pro text a 32–43 µm pro obálky. Silnější fólie dodává tuhost, ale může zkroutit tenké plechy.
Většina dodavatelů uvádí 12 měsíců od výroby při skladování pod 30 °C, mimo přímé slunce a na paletě s plochým koncem, aby se zabránilo zablokování role.
Velkoobchodní výrobci rolí laminovací fólie